AFDEX
Materialeinsatz in der Massivumformung gezielt reduzieren – Werkzeug- und Rohteiloptimierung mit AFDEX
Materialkosten wirken sich in der Massivumformung unmittelbar auf die Wirtschaftlichkeit eines Bauteils aus. Gleichzeitig lässt sich das Gewicht des eingesetzten Rohmaterials nicht beliebig reduzieren. Wird zu wenig Material vorgesehen oder ungünstig verteilt, können Bereiche der Werkzeuggravur nicht vollständig gefüllt werden, notwendige Bearbeitungszugaben fehlen oder der Prozess verliert an Stabilität.
Die entscheidende Frage lautet deshalb nicht einfach, wie möglichst wenig Material eingesetzt werden kann, sondern: Wie weit lässt sich das Rohteil reduzieren, ohne die sichere Herstellung des Bauteils zu gefährden?
MORPHOTEC setzt AFDEX ein, um diese Grenze bereits vor dem realen Werkzeugversuch zu bestimmen und Werkzeug-, Rohteil- und Prozessparameter gezielt aufeinander abzustimmen. Als AFDEX-Partner mit Vertriebsgebiet in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich arbeitet MORPHOTEC eng mit MFRC, dem Entwickler der AFDEX-Software, zusammen.
Durch die enge Zusammenarbeit mit MFRC, den direkten Austausch mit AFDEX-Entwicklern und -Forschern sowie die Einbindung von Spezialisten und Forschungspartnern aus dem AFDEX-Umfeld verfügt MORPHOTEC über umfassendes Methoden- und Prozesswissen, das unmittelbar in industrielle Kundenprojekte einfließt.
Weniger Material ist nur dann besser, wenn der Prozess weiterhin funktioniert
In der industriellen Praxis wird das benötigte Ausgangsmaterial häufig mit einem gewissen Materialzuschlag dimensioniert. Dieser Zuschlag erhöht die Prozesssicherheit, verursacht aber gleichzeitig zusätzliche Materialkosten.
Eine rein erfahrungsbasierte, empirische oder nach dem Trial-and-Error-Prinzip vorgenommene Verkleinerung des Rohteils ist deshalb keine Optimierung nach dem Stand der Technik: Entscheidend ist, wie sich eine Änderung von Materialmenge und Werkzeuggeometrie auf den Materialfluss während des gesamten Umformprozesses auswirkt.
Mit AFDEX können diese Zusammenhänge virtuell untersucht werden. Unterschiedliche Geometrien und Materialmengen lassen sich berechnen und hinsichtlich Formfüllung, Materialfluss, Umformkraft und weiterer Prozessgrößen vergleichen. Dadurch wird aus einem pauschalen Sicherheitszuschlag eine technische Optimierungsaufgabe mit definierten Randbedingungen.
MORPHOTEC nutzt diese Vorgehensweise zur simulationsgestützten Optimierung von Materialeinsatz und Umformprozess. Ein veröffentlichtes Projekt aus dem AFDEX-Entwicklungs- und Forschungsumfeld zeigt dies am Beispiel einer hochfesten Kugelgewindemutter (Ball Nut) für den Getriebeaktuator eines Doppelkupplungsgetriebes. Für das geometrisch anspruchsvolle Bauteil wurde ein Kaltumformprozess im geschlossenen Werkzeug untersucht und mit AFDEX optimiert.
Die ursprüngliche Fertigung basierte auf einem Gussprozess; die Untersuchungen zielten unter anderem auf höhere Produktivität, geringere Herstellkosten und eine Reduzierung des Materialeinsatzes.
Die Werkzeuggeometrie bestimmt den notwendigen Materialeinsatz
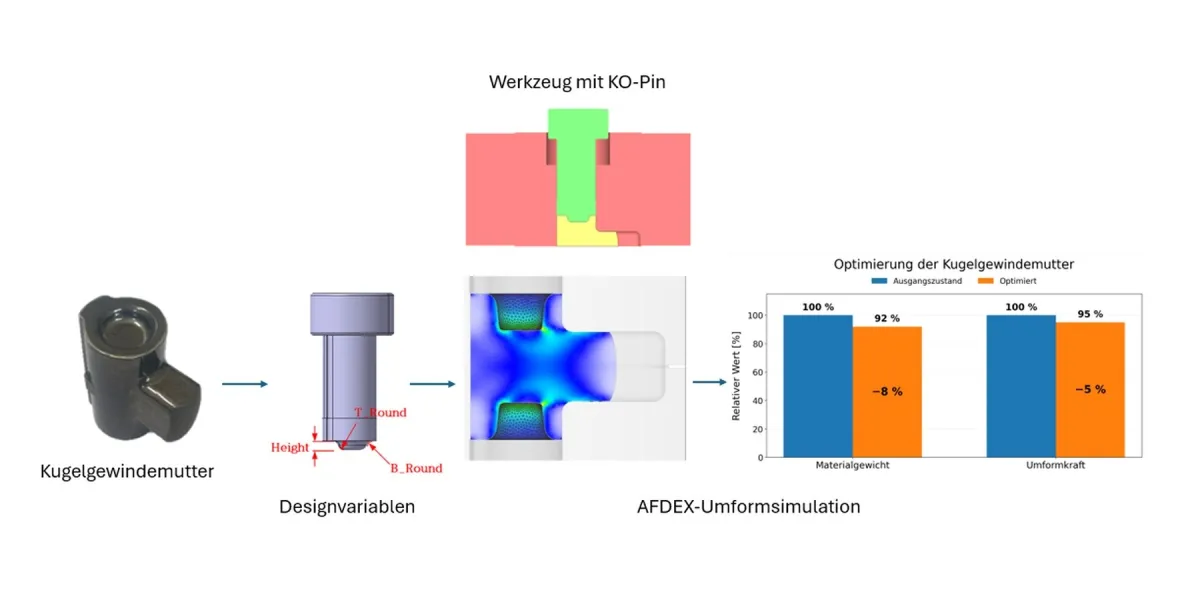
Besonders interessant an diesem Beispiel ist, dass nicht einfach nur der Durchmesser oder die Länge des Rohteils verändert wurde. Die Forscher untersuchten gezielt die Geometrie des KO-Pins (Knock-out-Pin), der während der geschlossenen Kaltumformung die Materialverteilung in einem wesentlichen Bereich des Bauteils beeinflusst.
Drei geometrische Größen wurden als Designvariablen ausgewählt:
- die Höhe des Vorsprungs am KO-Pin mit 4, 6 oder 8 mm,
- der obere Radius des Vorsprungs mit 1, 2 oder 3 mm sowie
- der untere Radius des Vorsprungs mit 1, 2 oder 3 mm.
Die drei Parameter wurden in neun ausgewählten Designkombinationen (Taguchi/DOE) mit AFDEX untersucht. Statt zahlreiche Werkzeugvarianten real zu fertigen und nacheinander auszuprobieren, konnte damit der Einfluss der einzelnen geometrischen Stellgrößen systematisch berechnet werden.
Materialeinsparung unter einer klaren technischen Randbedingung
Die Zielgröße war das für die Fertigung erforderliche Volumen des eingesetzten Materials. Gleichzeitig durfte die Optimierung nicht dazu führen, dass für die anschließende Bearbeitung notwendige Bereiche nicht ausreichend gefüllt werden.
Dazu wurde im Projekt die maximale Länge eines sogenannten Dummy-Bereichs, also eines für die nachfolgende Bearbeitung benötigten Materialbereichs, ausgewertet. Für die nachfolgende Bearbeitung musste eine Mindestlänge von 23 mm erhalten bleiben. Die Simulation hatte damit eine klare Aufgabe: das erforderliche Materialvolumen minimieren und gleichzeitig die fertigungstechnisch notwendige Mindestgeometrie sicherstellen.
Diese Randbedingung ist für die industrielle Anwendung entscheidend. Eine Optimierung, die lediglich ein mathematisches Minimum des Rohteilvolumens liefert, wäre wertlos, wenn das Bauteil anschließend nicht mehr sicher gefertigt und bearbeitet oder die erforderlichen Maß- und Formtoleranzen nicht eingehalten werden können. AFDEX ermöglicht dagegen, Materialeinsatz und Prozessanforderungen gemeinsam zu betrachten.
Drei Werkzeugparameter – neun Varianten – eine gezielte Lösung
Die AFDEX-Auswertungen zeigten, dass alle drei untersuchten Parameter des KO-Pins einen deutlichen Einfluss auf das erforderliche Materialvolumen besitzen. Das geringste benötigte Volumen wurde für folgende Parameterkombination vorhergesagt:
- Höhe des Vorsprungs: 8 mm
- oberer Radius: 1 mm
- unterer Radius: 3 mm
Damit wird ein wesentlicher Vorteil der simulationsgestützten Prozessentwicklung sichtbar: Nicht nur ein besseres Ergebnis wird gefunden. Es wird nachvollziehbar, welche konkrete geometrische Änderung dieses Ergebnis beeinflusst und in welche Richtung die Stellgröße verändert werden muss.
Die in diesem Referenzprojekt eingesetzte Vorgehensweise – Auswahl technisch beeinflussbarer Designvariablen, gezielte Variantenbildung, AFDEX-Simulation und anschließende Optimierung unter definierten Randbedingungen – entspricht der Art von simulationsgestützter Prozessentwicklung, die MORPHOTEC mit AFDEX für industrielle Aufgabenstellungen einsetzt.
Acht Prozent weniger Material – gleichzeitig geringere Umformkraft
Im AFDEX Newsletter Q1/2020 wird die dreidimensionale Optimierung des geschlossenen Kaltumformprozesses der Kugelgewindemutter quantitativ zusammengefasst. Gegenüber dem Ausgangszustand konnte das Materialgewicht um 8 Prozent reduziert werden. Gleichzeitig sank die Umformkraft um 5 Prozent.
Das Ergebnis ist in zweierlei Hinsicht interessant. Die Verringerung des Materialgewichts reduziert unmittelbar den Materialeinsatz je Bauteil. Gleichzeitig bewirkte die optimierte Auslegung in diesem Fall auch eine um 5 Prozent geringere erforderliche Umformkraft. Die geringere erforderliche Umformkraft reduziert zugleich die mechanische Beanspruchung der Presse und kann den für den Umformvorgang erforderlichen Energiebedarf verringern.
Bei hohen Stückzahlen können sich daraus relevante Energieeinsparungen im Produktionsbetrieb ergeben.
Damit geht die Optimierung weit über das einfache Verkürzen eines Rohteils hinaus: Werkzeuggeometrie, Materialfluss, notwendige Materialmenge und Umformkraft werden als zusammenhängendes System betrachtet.
Virtuelle Varianten statt Werkzeugkorrekturen nach dem Versuch
Gerade bei komplexen Massivumformprozessen können kleine geometrische Änderungen große Auswirkungen auf den Materialfluss haben. Welche Kombination aus Werkzeuggeometrie und Materialmenge den besten Kompromiss liefert, lässt sich deshalb allein aus Erfahrung nicht immer zuverlässig abschätzen.
Erfahrung bleibt für die Prozessentwicklung unverzichtbar. Mit der Simulation lässt sie sich jedoch gezielt erweitern: Varianten können bereits virtuell untersucht, ungeeignete Lösungen ausgeschlossen und aussichtsreiche Geometrien identifiziert werden, bevor Werkzeuge geändert oder neue Rohteilabmessungen in der Produktion getestet werden.
Im Projekt zur Kugelgewindemutter wurde genau dieser Effekt ausdrücklich hervorgehoben: Durch die Kombination aus systematischer Variantenuntersuchung und AFDEX-Simulation konnten die Prozessoptimierung strukturiert und der dafür erforderliche Entwicklungsaufwand reduziert werden.
Materialeffizienz beginnt bei der Prozessauslegung
Für produzierende Unternehmen bedeutet die Reduzierung des Rohmaterialeinsatzes eine unmittelbare wirtschaftliche Einsparung, die sich bei hohen Stückzahlen entsprechend vervielfacht. Entscheidend ist, dass diese Materialreduzierung technisch abgesichert erfolgt und nicht zulasten von Formfüllung, Bearbeitungszugaben oder Prozesssicherheit geht.
Mit AFDEX lässt sich beispielsweise systematisch untersuchen:
- wie weit das Rohteilvolumen reduziert werden kann,
- welche Werkzeugparameter den Materialbedarf bestimmen,
- ob alle kritischen Bereiche weiterhin vollständig gefüllt werden,
- welche Bearbeitungszugaben erhalten bleiben müssen,
- wie sich Varianten auf Materialfluss und Umformkraft auswirken und
- welche Kombination aus Rohteil- und Werkzeuggeometrie den günstigsten Prozess ergibt.
Damit wird Materialeffizienz bereits in die Prozessentwicklung integriert, anstatt überschüssiges Material erst nach der Umformung durch Beschnitt oder spanende Bearbeitung wieder zu entfernen.
Die enge Verbindung zwischen MORPHOTEC und dem AFDEX-Entwicklungsumfeld ist dabei ein wesentlicher Bestandteil des Leistungsangebots. MORPHOTEC verbindet die eigene langjährige Erfahrung in numerischer Simulation und industrieller Prozessentwicklung mit dem Methoden- und Prozesswissen der AFDEX-Entwickler.
Anspruchsvolle Aufgaben werden nicht isoliert als reine Softwareanwendung betrachtet, sondern unter Einbindung von AFDEX-Entwicklern, Forschern und weiteren Spezialisten aus dem AFDEX-Umfeld technisch vertieft.
AFDEX als Dienstleistung oder für die eigene Inhouse-Simulation
MORPHOTEC bietet Umformsimulationen mit AFDEX als Ingenieurdienstleistung sowie den Vertrieb der AFDEX-Software in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich an. Unternehmen können Aufgabenstellungen wie die Reduzierung des Materialeinsatzes, die Optimierung von Rohteil- und Werkzeuggeometrien, Materialflussprobleme oder die Bestimmung von Umformkräften durch MORPHOTEC untersuchen und optimieren lassen.
Alternativ kann AFDEX nach entsprechender Schulung für die eigene Inhouse-Simulation eingesetzt werden. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit erhalten Kunden nicht lediglich Zugang zu einer Simulationssoftware. Sie profitieren von der Verbindung aus industrieller CAE-Erfahrung bei MORPHOTEC, direkter Zusammenarbeit mit dem AFDEX-Entwickler MFRC sowie dem Know-how von Forschern und weiteren Partnern aus dem AFDEX-Umfeld.
Literatur
Lee, Y. H.; Park, M. C.; Kim, M. C.; Joun, M. S.; Kim, B. M.; Kim, D. H. (2019):
Development of Cold Forming Process for Productivity Improvement of Actuator Ball Nut with Complex Shape and High Strength.
Korean Society for Technology of Plasticity, Fall Conference 2019, pp. 194–195.
MFRC (2020):
AFDEX Newsletter Q1/2020 – Successful Application Cases of AFDEX, Optimal Design for 3D Die Shape.
Unterfüllung in der Massivumformung frühzeitig erkennen und gezielt minimieren – Prozessoptimierung mit AFDEX
Unterfüllung gehört in der Massivumformung zu den typischen Qualitätsproblemen mit unmittelbaren wirtschaftlichen Folgen. Wird ein Werkzeugbereich während des Umformprozesses nicht vollständig gefüllt, können Ausschuss, Nacharbeit, Werkzeugkorrekturen und zusätzliche Try-out-Schleifen die Folge sein. Gerade bei komplexen Schmiedeteilen genügt es deshalb nicht, nur die Endgeometrie zu betrachten. Entscheidend ist, wie sich das Material während der einzelnen Umformstufen verteilt, welche Fließwege entstehen und ob das Material kritische Bereiche der Werkzeuggravur rechtzeitig und in ausreichender Menge erreicht.
MORPHOTEC setzt AFDEX ein, um solche Zusammenhänge bereits vor dem realen Werkzeugversuch vorwiegend dreidimensional zu analysieren und Umformprozesse gezielt zu optimieren. Als AFDEX-Partner mit Vertriebsgebiet in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich arbeitet MORPHOTEC eng mit MFRC zusammen, dem Entwickler der AFDEX-Software. MORPHOTEC verfügt durch die enge Zusammenarbeit mit MFRC, den direkten Austausch mit AFDEX-Entwicklern und -Forschern sowie die Einbindung von Spezialisten und Forschungspartnern aus dem AFDEX-Umfeld in anspruchsvolle Projekte über umfassendes Methoden- und Prozesswissen, das unmittelbar in industrielle Kundenprojekte einfließt. MFRC entwickelt AFDEX auf Grundlage umfangreicher Forschung zur Massivumformung und arbeitet international mit Industrie- und Forschungspartnern zusammen.
Unterfüllung ist häufig ein Problem des Materialflusses
Zu wenig Material ist nur eine mögliche Ursache einer Unterfüllung. Auch bei grundsätzlich ausreichendem Einsatzvolumen kann die Formfüllung unzureichend sein. Ursache können beispielsweise eine ungünstige Vorform, eine unzweckmäßige Volumenverteilung, lange oder konkurrierende Fließwege oder eine Werkzeuggeometrie sein, bei der Material bestimmte Bereiche nicht mehr ausreichend erreicht.
Genau hier liefert die Umformsimulation einen entscheidenden Vorteil: Der Materialfluss wird nicht erst am fertigen Bauteil beurteilt, sondern über den gesamten Prozess verfolgt. Bereiche mit unzureichender Formfüllung lassen sich lokalisieren, gleichzeitig kann untersucht werden, welche Änderungen an Vorform oder Prozessführung die Materialverteilung verbessern.
MORPHOTEC nutzt diese Vorgehensweise zur simulationsgestützten Analyse und Optimierung von Umformprozessen. Wie leistungsfähig dieser Ansatz insbesondere bei der Vorformoptimierung ist, zeigt ein veröffentlichtes Projekt zur Radlagernabe aus dem AFDEX-Entwicklungs- und Forschungsumfeld. Dabei wurde die Vorform einer warmgeschmiedeten Radlagernabe mit AFDEX 24R01 systematisch variiert und hinsichtlich der Unterfüllung optimiert.
Sechs Geometrieparameter bestimmen die Vorform
Die Radlagernabe wird in mehreren Umformstufen hergestellt. Die untersuchte Prozesskette besteht aus drei Stufen und wurde mit einem dreidimensionalen 36°-Sektormodell, entsprechend einem Zehntel des Gesamtbauteils, simuliert. Als Werkstoff kam AISI 1055 zum Einsatz. Das FE-Modell startete mit rund 20.000 Elementen und wurde während der Berechnung auf bis zu 60.000 Elemente erweitert.
Entscheidend für die Optimierung war jedoch nicht allein die detaillierte Simulation des bestehenden Prozesses. Die Geometrie der Vorform wurde gezielt parametrisiert. Sechs Größen wurden variiert:
<ul><li>ein Winkel im unteren Außenbereich,</li><li>der untere Innendurchmesser,</li><li>die obere und untere Höhe,</li><li>die Tiefe im zentralen Bereich sowie</li><li>ein Radius im unteren Innenbereich.</li></ul>
Diese Parameter bestimmen unmittelbar, wo sich Material bereits in der Vorform befindet und welche Fließwege während des anschließenden Fertigschmiedens zurückgelegt werden müssen. Damit werden genau die Größen verändert, die für eine ausreichende Formfüllung entscheidend sind. Die Autoren wählten sie aufgrund ihres Einflusses auf Defektentstehung, Material- und Volumenverteilung, Formqualität und Umformbarkeit aus.
Für eine erste Bewertung wurden die sechs geometrischen Parameter in 64 unterschiedlichen Kombinationen mit einem vollständigen faktoriellen Versuchsplan untersucht. Die anschließende Sensitivitätsanalyse zeigte, dass insbesondere die untere Höhe der Vorform einen starken Einfluss auf Unterfüllung und Umformkraft besitzt. Damit lässt sich nicht nur feststellen, dass ein Defekt vorhanden ist – es wird sichtbar, welcher konstruktive Parameter den Fehler maßgeblich beeinflusst.
Von der Fehlererkennung zur gezielten Optimierung
Genau an diesem Punkt unterscheidet sich eine systematische simulationsgestützte Prozessentwicklung von einer reinen Ergebnisdarstellung. Ein kritischer Bereich wird nicht lediglich in der Simulation markiert. Die Geometrieparameter werden verändert, ihre Wirkung auf Materialfluss und Formfüllung wird berechnet und daraus eine verbesserte Vorform abgeleitet.
Für die weiterführende Optimierung wurden die sechs geometrischen Designvariablen um drei zusätzliche Größen zur Berücksichtigung von Fertigungstoleranzen ergänzt. Auf Basis der damit insgesamt neun Variablen wurden mit einem Optimal Latin Hypercube Design 300 Datenpunkte erzeugt. Auf dieser Datengrundlage wurden verschiedene Ersatzmodelle aufgebaut und verglichen; für die weitere Optimierung wurde das Kriging-Modell ausgewählt. Auf dessen Grundlage wurden sowohl eine deterministische Optimierung als auch eine zuverlässigkeitsbasierte Optimierung – Reliability-Based Design Optimization, RBDO – durchgeführt. Bei letzterer werden Fertigungstoleranzen und Streuungen ausdrücklich in die Optimierung einbezogen. Der optimale Prozess soll damit nicht nur unter idealisierten Nennbedingungen funktionieren, sondern auch gegenüber realen Fertigungsschwankungen robust sein.
Die in diesem Referenzprojekt eingesetzte Vorgehensweise – Parametrisierung der Vorform, Sensitivitätsanalyse und anschließende Optimierung – entspricht der Art von simulationsgestützter Prozessentwicklung, die MORPHOTEC mit AFDEX für industrielle Aufgabenstellungen einsetzt.
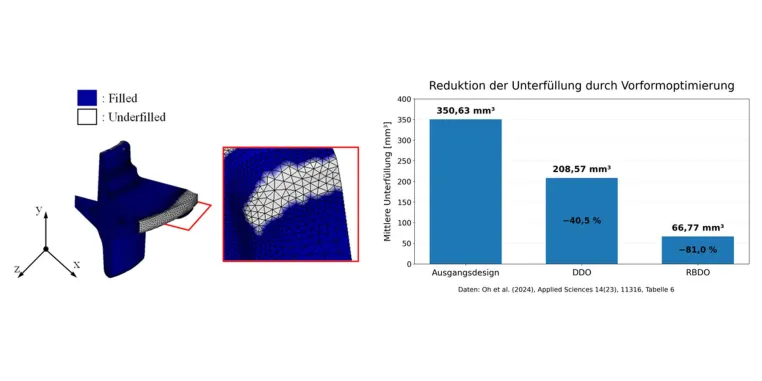
Die Ergebnisse sind deutlich: Beim Ausgangsdesign betrug die mittlere Unterfüllung 350,63 mm³. Durch die deterministische Optimierung wurde sie auf 208,57 mm³ reduziert. Mit der zuverlässigkeitsbasierten Optimierung sank sie weiter auf 66,77 mm³.
Noch aussagekräftiger ist die Betrachtung der Prozesssicherheit. Die berechnete Wahrscheinlichkeit, das definierte Underfill-Kriterium nicht einzuhalten, lag beim Ausgangsdesign bei 69,59 Prozent. Nach deterministischer Optimierung betrug sie 18,01 Prozent. Beim robust optimierten RBDO-Design sank sie auf lediglich 0,81 Prozent.
Damit zeigt sich der wirtschaftlich entscheidende Nutzen der Simulation: Aus einem zunächst beobachteten Formfüllungsproblem werden konkrete geometrische Stellgrößen abgeleitet, diese werden virtuell optimiert und ihre Wirkung wird quantitativ bewertet.
Prozesswissen statt Trial-and-Error
Für industrielle Schmiedeunternehmen bedeutet dieser Ansatz, dass eine Vorform nicht ausschließlich aus Erfahrung und anschließendem Werkzeug-Try-out entwickelt werden muss. Erfahrung bleibt unverzichtbar – sie kann jedoch durch eine systematische, vorwiegend dreidimensionale Analyse des Materialflusses ergänzt werden.
AFDEX ermöglicht es, unterschiedliche Vorformen und Prozessvarianten vor der Werkzeugänderung miteinander zu vergleichen. Dadurch lassen sich Ursachen einer Unterfüllung gezielter eingrenzen und aussichtsreiche Varianten identifizieren, bevor sie in Stahl umgesetzt werden. Das reduziert nicht automatisch jeden realen Versuch, kann aber die Zahl kostenintensiver Korrekturschleifen erheblich verringern und die Prozessentwicklung wesentlich zielgerichteter machen.
Die enge Verbindung zwischen MORPHOTEC und dem AFDEX-Entwicklungsumfeld ist dabei ein wesentlicher Bestandteil des Leistungsangebots. MORPHOTEC verbindet die eigene langjährige Erfahrung in numerischer Simulation und industrieller Prozessentwicklung mit dem Methoden- und Prozesswissen der AFDEX-Entwickler. Anspruchsvolle Aufgaben werden damit nicht isoliert als reine Softwareanwendung betrachtet, sondern unter Einbindung von AFDEX-Entwicklern, Forschern und weiteren Spezialisten aus dem AFDEX-Umfeld technisch vertieft.
AFDEX als Dienstleistung oder für die eigene Inhouse-Simulation
MORPHOTEC bietet Umformsimulationen mit AFDEX als Ingenieurdienstleistung sowie den Vertrieb der AFDEX-Software in der Europäischen Union, der Schweiz, Liechtenstein und dem Vereinigten Königreich an. Unternehmen können konkrete Problemstellungen wie Unterfüllung, unzureichende Formfüllung, kritische Materialflüsse oder die Auslegung von Vorformen durch MORPHOTEC untersuchen und optimieren lassen.
Alternativ kann AFDEX nach entsprechender Schulung für die eigene Inhouse-Simulation eingesetzt werden. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit erhalten Kunden nicht lediglich Zugang zu einer Simulationssoftware. Sie profitieren von der Verbindung aus industrieller CAE-Erfahrung bei MORPHOTEC, direkter Zusammenarbeit mit dem AFDEX-Entwickler MFRC sowie dem Know-how von Forschern und weiteren Partnern aus dem AFDEX-Umfeld. MFRC selbst beschreibt internationale Kooperation und gemeinsame Forschung ausdrücklich als Bestandteil seiner Entwicklungsstrategie für AFDEX.
Literatur
Oh, M.; Kim, J.; Cho, J.; Kim, M.; Joun, M.; Hong, S. (2024):
Reliability-Based Design Optimization of Bearing Hub Preform for Minimizing Defects Considering Manufacturing Tolerance in Hot Forging Process.
Applied Sciences, 14(23), 11316. DOI: 10.3390/app142311316.
Werkzeugstandzeit in der Umformtechnik gezielt optimieren – Lebensdaueranalyse mit AFDEX
Vorzeitiges Werkzeugversagen und unzureichende Standzeiten gehören bei hochbelasteten Umformprozessen zu den wesentlichen Kosten- und Produktionsrisiken. Moderne Umformsimulation ermöglicht es, nicht nur den Werkstofffluss des Bauteils zu untersuchen, sondern auch die daraus resultierende Belastung und Ermüdungslebensdauer der Werkzeuge. MORPHOTEC setzt hierfür die Umformsimulationssoftware AFDEX ein.
Bei Kaltumformprozessen dominieren hohe mechanische Wechselbeanspruchungen. Bei Warmumformprozessen treten dagegen zusätzlich ausgeprägte thermomechanische Wechselbeanspruchungen auf. Kritische Bereiche entstehen häufig lokal an Übergängen, Radien, Werkzeugkanten oder in hoch belasteten Einsätzen. Ein Werkzeug kann deshalb versagen, obwohl die globale Werkzeugbelastung zunächst unkritisch erscheint.
Für eine Verbesserung der Werkzeugstandzeit reicht es daher nicht aus, ausschließlich die maximale Presskraft oder eine einzelne Vergleichsspannung zu betrachten. Entscheidend ist vielmehr, wie sich die Beanspruchung während des Umformzyklus entwickelt und welcher Spannungszustand bereits vor Beginn des eigentlichen Umformvorgangs im Werkzeug vorhanden ist.
HCF und LCF – unterschiedliche Bereiche der Werkzeugermüdung
Bei der Ermüdung unterscheidet man grundsätzlich zwischen High-Cycle Fatigue (HCF) und Low-Cycle Fatigue (LCF). Im HCF-Bereich bleibt die zyklische Werkstoffbeanspruchung im Wesentlichen elastisch und ist auf eine hohe Zahl von Lastwechseln ausgerichtet. Im LCF-Bereich treten dagegen relevante zyklische plastische Dehnungen auf. Der Werkstoff wird lokal bis in den plastischen Bereich beansprucht. Dies kann bei der Werkzeugauslegung zulässig sein, sofern die geforderte Standzeit beziehungsweise die erforderliche Anzahl an Lastwechseln sicher erreicht wird.
Für Kaltumformwerkzeuge mit hohen Stückzahlen ist insbesondere die HCF-Lebensdauer von Bedeutung. Bei Warmumformwerkzeugen kann aufgrund der thermomechanischen Wechselbeanspruchung dagegen auch LCF eine wesentliche Rolle für die Werkzeuglebensdauer spielen.
Gerade bei der Kaltumformung unterscheidet sich der Spannungszustand eines Werkzeugs erheblich von dem vieler klassischer Strukturbauteile. Werkzeugeinsätze aus Hartmetall oder Werkzeugstahl werden häufig durch Armierungsringe vorgespannt. Durch das Übermaß beziehungsweise den Schrumpf- oder Pressverband werden dabei gezielt Druckspannungen in den Werkzeugeinsatz eingebracht. Der Armierungsring nimmt entsprechend Zugspannungen auf.
Diese Druckvorspannung soll den während des Umformvorgangs entstehenden Zugbeanspruchungen entgegenwirken. Die aus dem Umformprozess resultierenden Spannungen überlagern sich dabei mit dem bereits vorhandenen Vorspannungszustand. Joun et al. zeigen für vorgespannte Einsätze ausdrücklich Anfangsmittelspannungen im Druckbereich; während der Umformung können sich diese verändern und an kritischen Stellen bis in den Zugbereich verschieben.
Damit wird verständlich, warum die Auslegung der Vorspannung einen wesentlichen Einfluss auf die Werkzeuglebensdauer besitzen kann.
Ein speziell auf Kaltumformwerkzeuge abgestimmtes Ermüdungsmodell
Wie anspruchsvoll die Lebensdauerprognose vorgespannter Kaltumformwerkzeuge ist, zeigt eine 2022 in der Fachzeitschrift Materials veröffentlichte Untersuchung von Joun et al. Die Arbeit stammt aus der AFDEX-Entwicklergruppe und wird von AFDEX selbst in der Rubrik zu Forschungsarbeiten aufgeführt, die der Entwicklung neuer beziehungsweise der Verbesserung vorhandener AFDEX-Funktionen dienen.
Ausgangspunkt der Arbeit ist ein grundlegendes Problem: Klassische Ermüdungsmodelle wurden überwiegend für die Auslegung von Strukturbauteilen entwickelt. Dort steht meist eine möglichst konservative Dimensionierung im Vordergrund. Die Spannungszustände stark vorgespannter Kaltumformwerkzeuge unterscheiden sich davon jedoch erheblich.
Ein besonders verbreiteter Ansatz ist das Goodman-Haigh-Diagramm, das den Zusammenhang zwischen Mittelspannung und zulässiger Spannungsamplitude durch eine lineare Beziehung beschreibt. Der Ansatz ist bewusst konservativ. Das ebenfalls bekannte Gerber-Modell verwendet dagegen einen gekrümmten Zusammenhang und kann experimentelle Ermüdungsdaten teilweise besser abbilden. Für hochfeste und vergleichsweise spröde Werkzeugwerkstoffe wie WC-Co sind nach Joun et al. jedoch weder das klassische Goodman-Haigh- noch das Gerber-Modell über den gesamten für Umformwerkzeuge relevanten Spannungsbereich optimal.
Joun et al. entwickelten deshalb ein verallgemeinertes Ermüdungsgrenzdiagramm, das Elemente beider Ansätze miteinander verbindet. Über einen materialabhängigen Exponenten lässt sich der Verlauf zwischen einer Goodman-Haigh-artigen linearen und einer Gerber-artigen gekrümmten Beschreibung anpassen. Gleichzeitig berücksichtigt das Modell die Fließgrenzen des Werkzeugwerkstoffs und erweitert die Beschreibung gezielt auf den für vorgespannte Werkzeuge besonders wichtigen Bereich von Mittelspannungen im Druckbereich.
Genau dieser Bereich ist für kaltumformende Werkzeuge wichtig: Durch die gezielt eingebrachte Druckvorspannung startet der Werkzeugeinsatz nicht bei einer Mittelspannung von null, sondern bereits im Druckspannungsbereich. Die Ermüdungsfestigkeit kann deshalb nicht sinnvoll bewertet werden, wenn dieser Bereich lediglich mit einer vereinfachten Standardannahme behandelt wird. Experimentelle Daten an WC-Co20 % zeigten in der Untersuchung zudem einen deutlichen Einfluss von Mittelspannungen im Druckbereich auf die äquivalente Ermüdungsfestigkeit.
Das Modell verbindet somit Mittelspannung, Spannungsamplitude, Werkstoffkennwerte und experimentelle Ermüdungsdaten, um für den tatsächlich auftretenden Spannungszustand eine äquivalente Ermüdungsbeanspruchung und daraus die HCF-Lebensdauer abzuleiten.
Vergleich mit einem realen Kaltumformwerkzeug
Untersucht wurde unter anderem ein mehrstufiger Kaltumformprozess für eine Automobilmutter aus S25C. Die Werkzeugstruktur enthielt vorgespannte Einsätze aus WC-Co20 % sowie Armierungsringe. Die Beanspruchung aus dem Umformprozess wurde über eine implizite Finite-Elemente-Simulation ermittelt und anschließend für die Werkzeugstrukturanalyse und Lebensdauerbewertung verwendet.
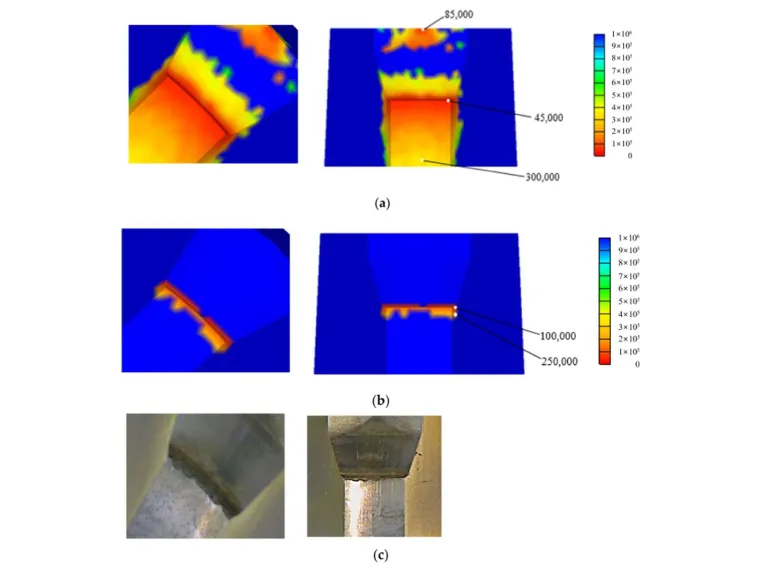
Für einen kritischen Werkzeugeinsatz ergab die modifizierte Goodman-Haigh-Bewertung eine minimale prognostizierte HCF-Lebensdauer von etwa 45.000 Zyklen, während das neu entwickelte Ermüdungsmodell etwa 100.000 Zyklen prognostizierte.
Noch wichtiger als der reine Zahlenwert war die örtliche Aussage: Beim erweiterten Modell konzentrierte sich der berechnete kritische Lebensdauerbereich wesentlich stärker auf die Zone, in der auch am realen Werkzeug das HCF-Versagen beobachtet wurde. Die Autoren beschreiben die Übereinstimmung zwischen Berechnung und experimentellem Befund als qualitativ gut.
Das Beispiel zeigt, dass die Wahl des Ermüdungsmodells keine rein akademische Frage ist. Sie kann sowohl die vorhergesagte Lebensdauer als auch die Lokalisierung des tatsächlich kritischen Werkzeugbereichs erheblich beeinflussen.
Werkzeug, Rohteil und Umformprozess bilden ein Gesamtsystem
Eine weitere 2024 veröffentlichte Untersuchung von Byun et al. zeigt, dass die Ursache eines Werkzeugversagens nicht zwangsläufig allein in der Werkzeuggeometrie liegen muss. Untersucht wurde die automatische mehrstufige Kaltumformung einer Automobil-Radmutter aus S25C.
Beim Abscheren des Ausgangsmaterials entstanden geometrische Asymmetrien an der Schnittfläche. Diese führten während des Umformvorgangs zu einer Kipp- beziehungsweise Taumelbewegung des Rohlings, zu einer Verschiebung seines Massenschwerpunktes und damit zu einer unsymmetrischen Belastung. Dadurch entstanden lokale Spannungskonzentrationen an kritischen Werkzeugbereichen, die mit dem beobachteten HCF-Versagen in Zusammenhang standen.
AFDEX greift genau diesen Zusammenhang in seiner technischen Dokumentation auf: Bei kurzen, durch Abscheren erzeugten Rohlingen – beispielsweise Muttern – kann bereits die Gestalt der Scherfläche die lokale Spannungsverteilung in besonders gefährdeten Werkzeugbereichen deutlich beeinflussen. AFDEX zeigt hierfür sowohl die Schersimulation als auch die daraus resultierende Werkzeugspannungsverteilung.
Dieses Beispiel verdeutlicht einen wesentlichen Vorteil einer durchgängigen Umformsimulation: Die Ursache einer geringen Werkzeugstandzeit kann außerhalb des unmittelbar versagenden Werkzeugbereichs liegen. Rohteilgeometrie, Materialfluss, Prozessfolge, Reibung, Werkzeugvorspannung und elastische Werkzeugreaktion können sich gegenseitig beeinflussen und sich unter ungünstigen Bedingungen in ihrer Wirkung auf die lokale Werkzeugbeanspruchung verstärken.
Von der Schadensanalyse zur Standzeitoptimierung
Mit einer entsprechenden AFDEX-Analyse lassen sich deshalb unterschiedliche Ansatzpunkte untersuchen: kritische Werkzeugspannungen und deren zeitlicher Verlauf, Vorspannung und Armierungsverhältnisse, Werkzeugradien und Übergangsbereiche, Belastungen einzelner Umformstufen sowie Einflüsse aus Rohteil und Prozessführung.
Das Ziel besteht nicht nur darin, ein bereits aufgetretenes Werkzeugversagen nachzurechnen. Die Simulation kann bereits während der Prozess- und Werkzeugentwicklung eingesetzt werden, um kritische Bereiche vor der Werkzeugfertigung zu erkennen und verschiedene Varianten virtuell miteinander zu vergleichen.
MORPHOTEC bietet sowohl Umformsimulationen mit AFDEX als Dienstleistung als auch den Vertrieb der AFDEX-Software an. Unternehmen können damit zunächst konkrete Prozess- oder Werkzeugprobleme durch MORPHOTEC untersuchen lassen oder AFDEX nach entsprechender Schulung selbst für die Inhouse-Simulation einsetzen. MORPHOTEC unterstützt dabei den Einstieg und die Anwendung der Software für ein breites Spektrum der Metallumformung – von Kalt- und Warmumformprozessen über Extrusion, Ziehen und Walzen bis hin zu ausgewählten Anwendungen der Blechumformung.
Damit bietet sich AFDEX sowohl für Unternehmen an, die gezielt ein bestehendes Problem mit unzureichenden Werkzeugstandzeiten untersuchen möchten, als auch für Betriebe, die die simulationsgestützte Prozess- und Werkzeugentwicklung dauerhaft in die eigene Entwicklungsumgebung integrieren wollen.
Literatur
Joun, M. S.; Ji, S. M.; Chung, W. J.; Cho, G. S.; Lee, K. H. (2022):
A New General Fatigue Limit Diagram and Its Application of Predicting Die Fatigue Life during Cold Forging.
Materials, 15(7), 2351. DOI: 10.3390/ma15072351.
Byun, J. B.; Abd Hamid, N.; Cho, G. S.; Chung, W. J.; Kang, S. M.; Lee, K. H.; Joun, M. S. (2024):
Effect of shearing on production stability and die life in automatic multi-stage cold forging of an automobile wheel nut.
The International Journal of Advanced Manufacturing Technology, 131, 329–341. DOI: 10.1007/s00170-024-13017-9.
MORPHOTEC ist Vertriebspartner von MFRC (AFDEX) | AFDEX – Software zur Simulation des Umformverfahrens
Zu Beginn des Jahres 2024 wurde das Unternehmen MORPHOTEC Vertriebspartner von MFRC für die EU-Region und die Schweiz. MFRC entwickelt und vertreibt die CAE-Software AFDEX seit 1995. Mittels AFDEX ist es möglich, hochkomplexe Umformverfahren zu simulieren.
Beispiele für mit AFDEX erfolgreich durchgeführte Umformsimulationen sind:
- Gesenkschmieden
- Feinschneiden
- Prägeverfahren
- Mannesmann-Verfahren
- Hohlprägen
- Kalt- und Warmumformung
- Tiefziehen
Besondere Stärken weist AFDEX bei der Analyse und Darstellung der Fließlinien respektive Faserverläufe während der Umformung auf.
Des weiteren besitzt AFDEX eine umfangreiche Materialdatenbank mit temperatur- und dehnratenabhängigen Fließkurven, wobei die Materialdatenbank durch eigene Materialversuche ergänzt werden kann.
Ein intuitiv anwendbares und schnell erlernbares Pre- und Postprocessing ermöglicht es dem Anwender ohne großen Zeitaufwand bereits erste Analysen durchzuführen.
Derzeit verwendet AFDEX die Methode der starren oder elasto-viskoplastischen Finite-Elemente-Simulationen, wobei sowohl stationäre als auch transiente Temperaturfeldsimulationen eingebunden werden können.
Das Programmsystem besteht aus Softwaremodulen, die entsprechend Ihrer Anwendung ausgewählt werden können.
Die Softwaremodule AFDEX 2D und AFDEX 2D/DIE verwenden viereckige finite Elemente.
AFDEX 3D, AFDEX 3D/OPEN und AFDEX 3D/DIE verwenden tetraedrische finite Elemente.
AFDEX 2D/DIE und AFDEX 3D/DIE sind Simulationsmodule für die strukturelle Analyse von Matrizen, die den jeweiligen Programmsystemen zur Umformsimulation AFDEX 2D und AFDEX 3D zugeschaltet werden können. Mittels AFDEX MAT kann der Benutzer u.a. Spannungs-Dehnungs-Kurven auf Basis von Versuchsdaten kalibrieren.
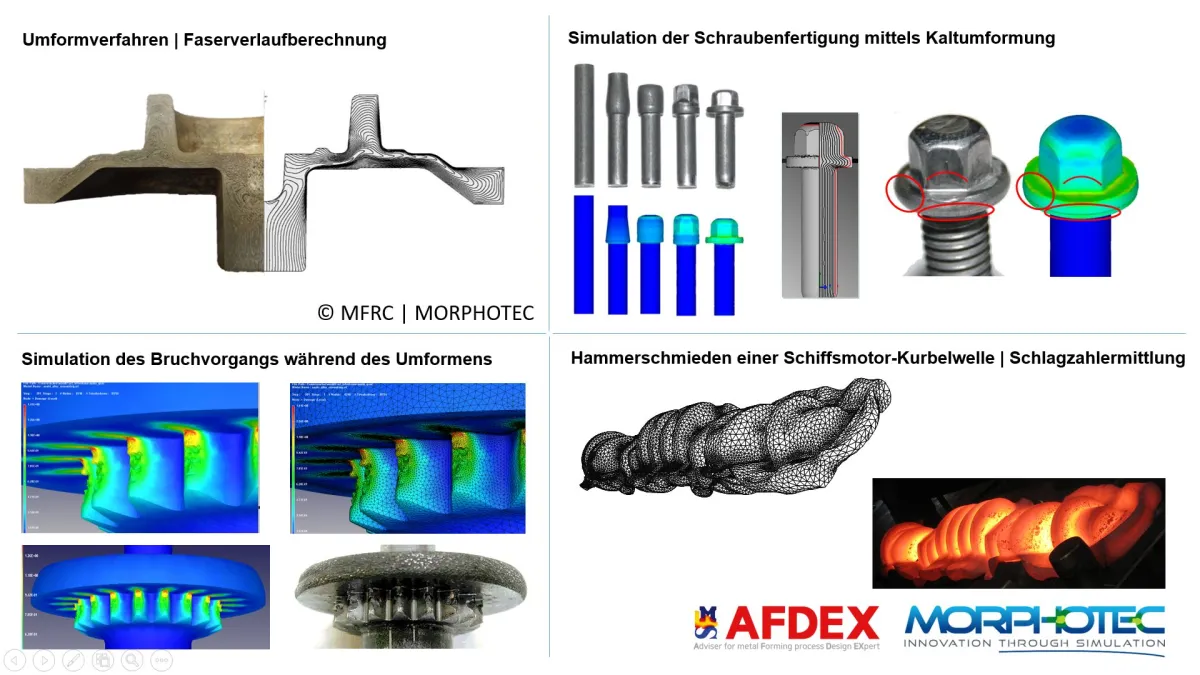
Das Bild zeigt verschiedene Beispiele von Umformsimulationen, die einen Einblick in das breite Anwendungsspektrum von AFDEX bieten.
Weitere Informationen sind unter www.morphotec.de und www.afdex.com abrufbar.